


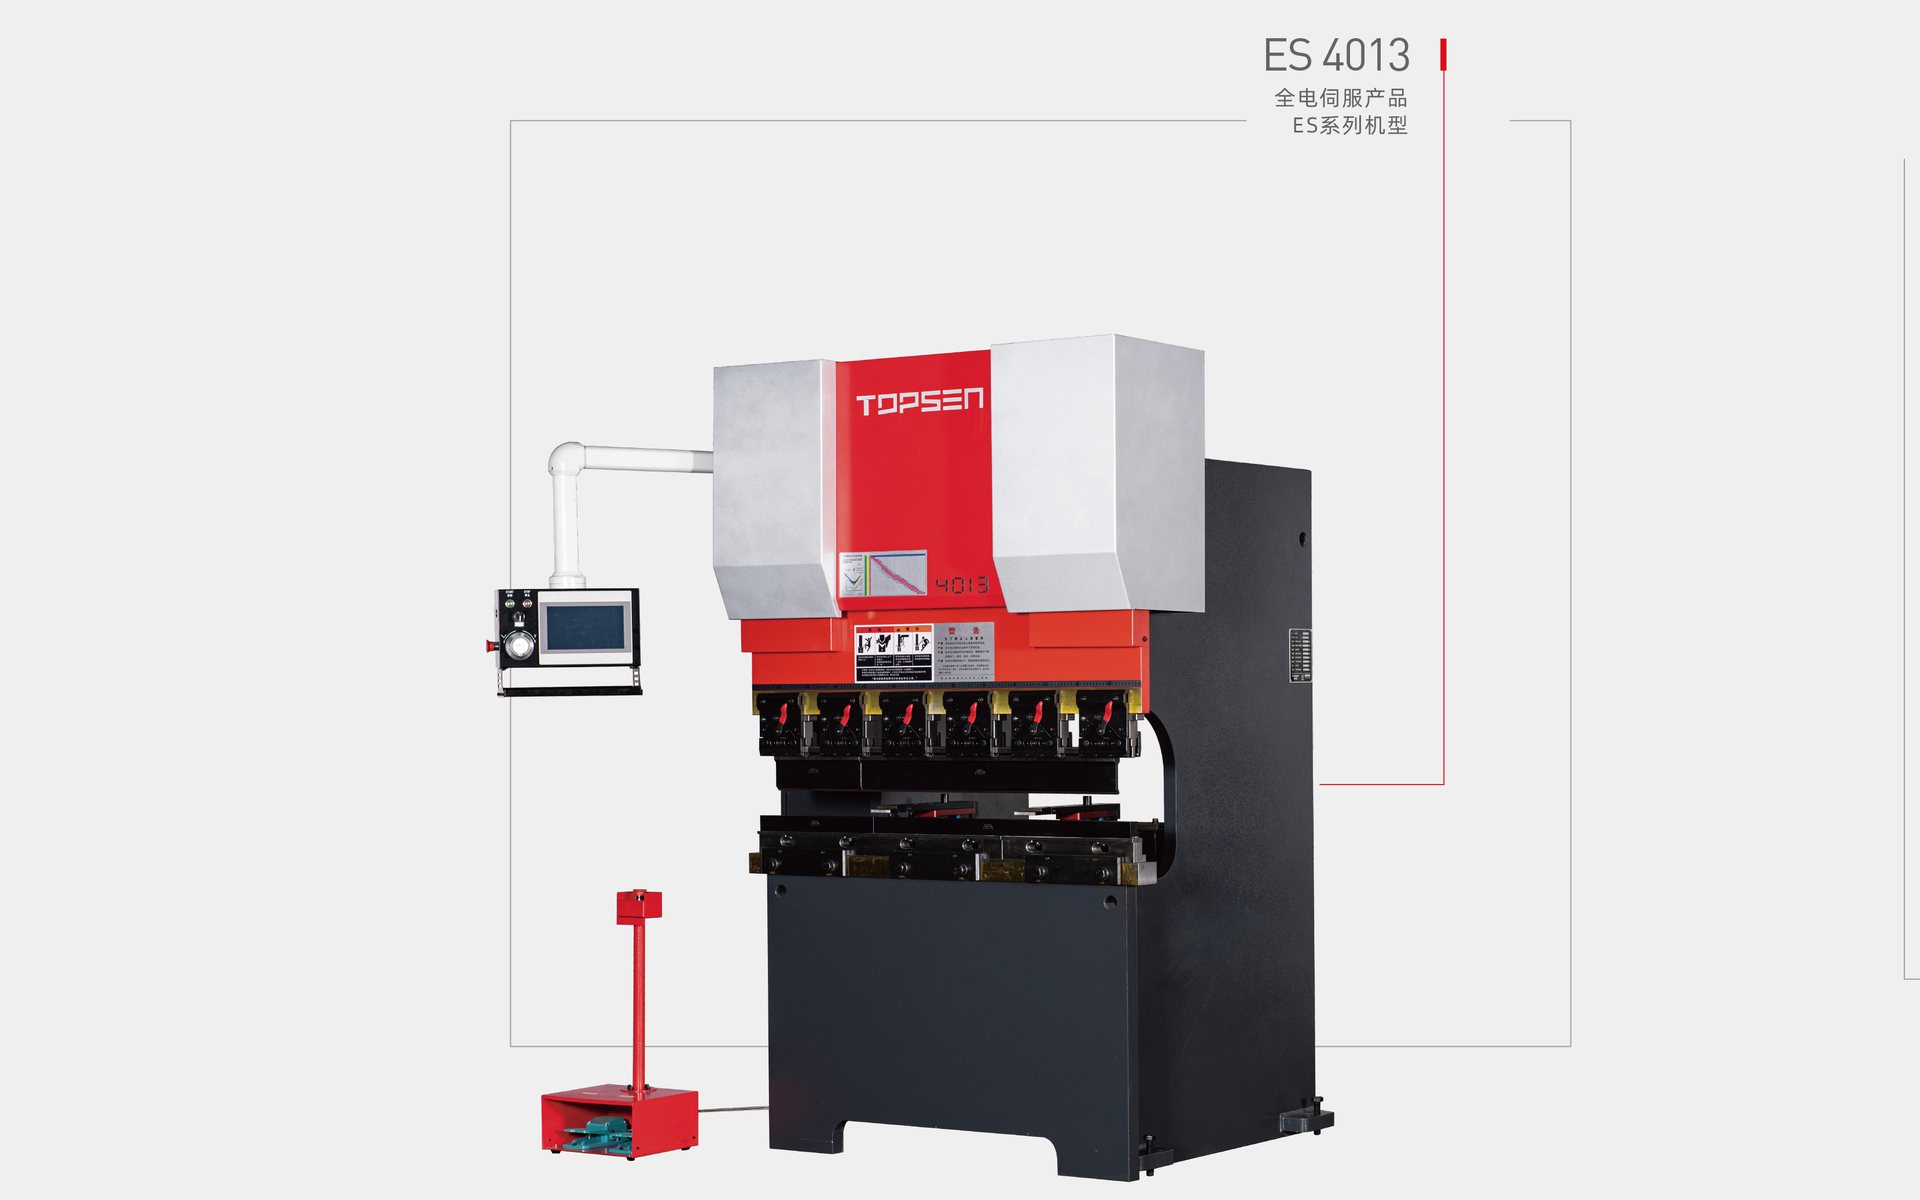
ES系列全伺服数控折弯机
数控折弯机产品中心
Product display- 产品分类
- EHP系列
- TR系列
- TM系列
- ES系列
- 模具示意
-
-
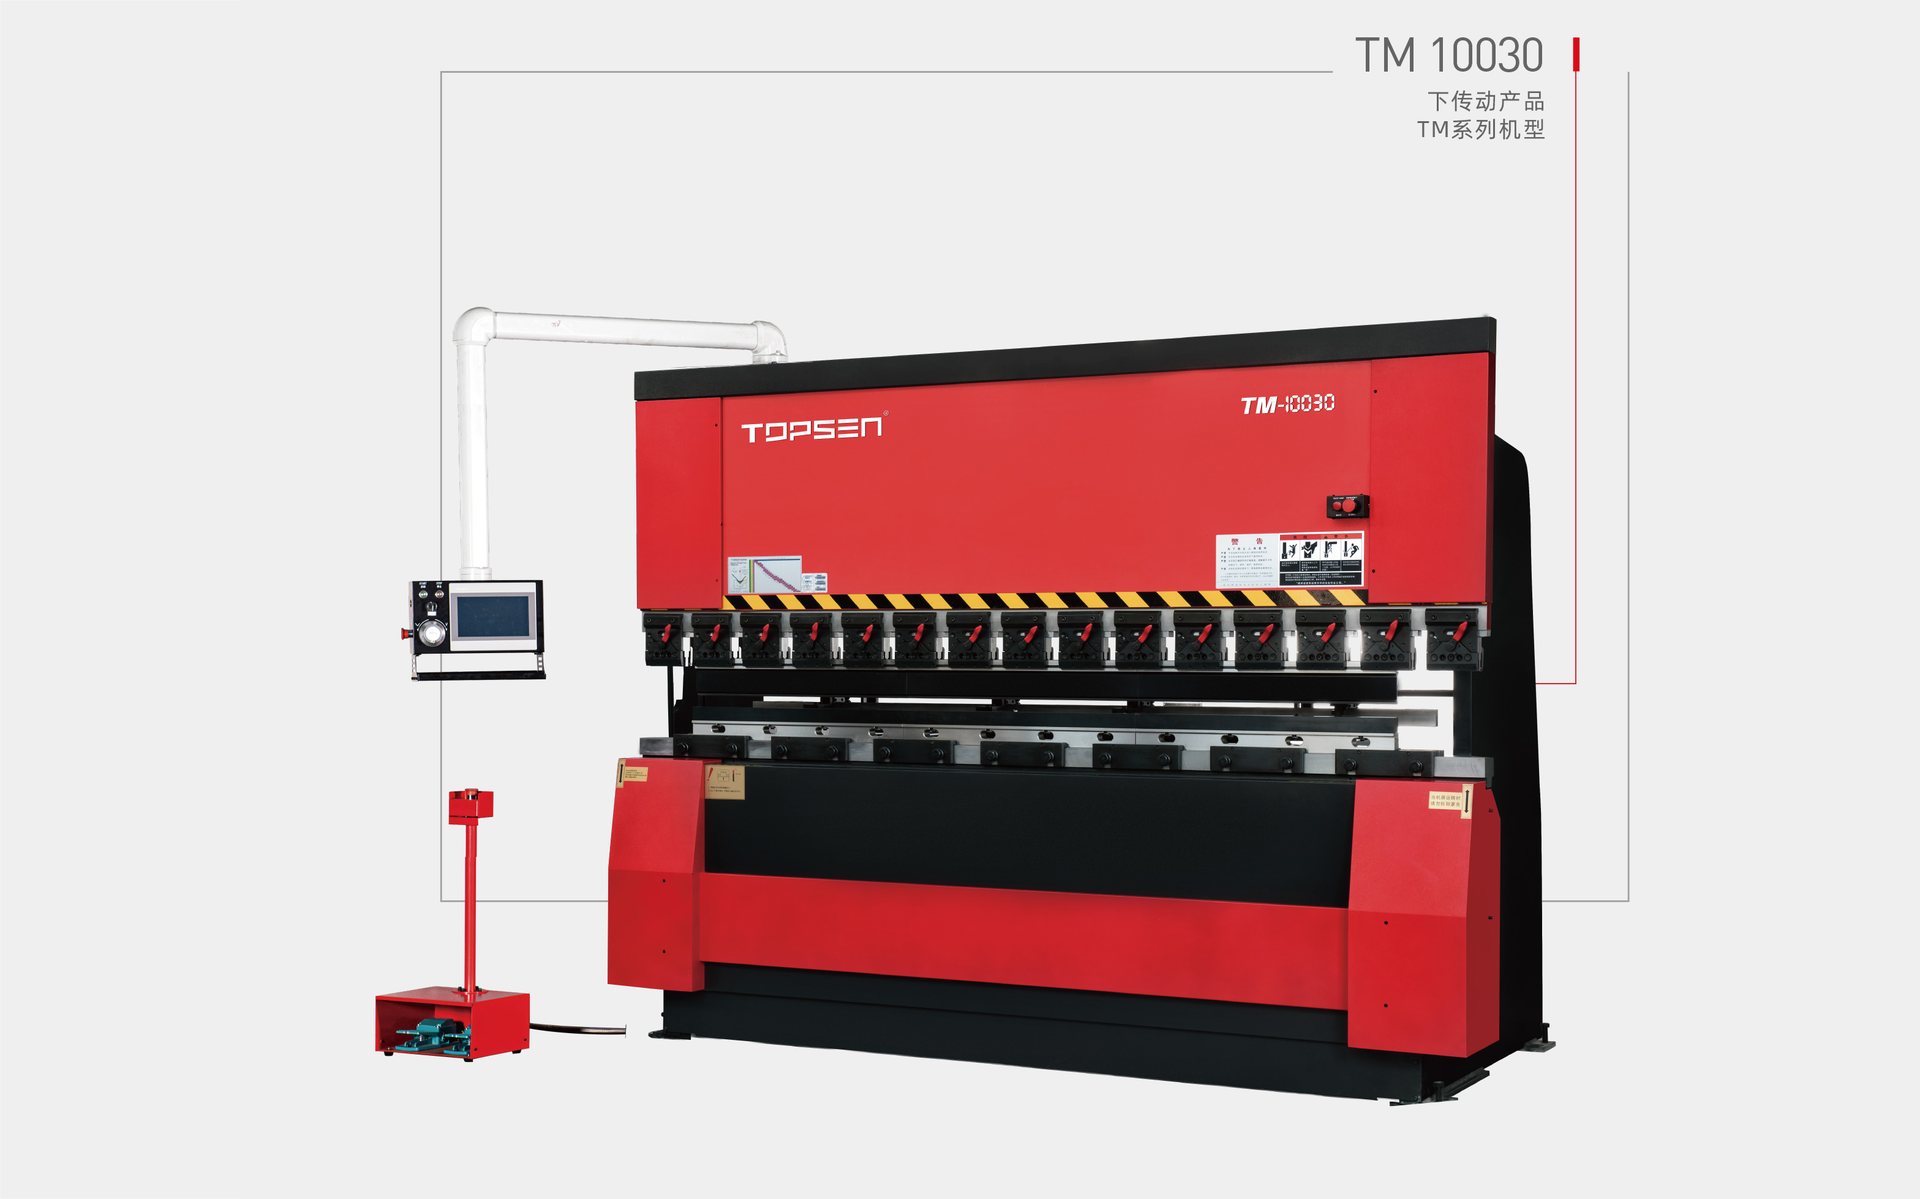
TM系列下传动数控折弯机
-
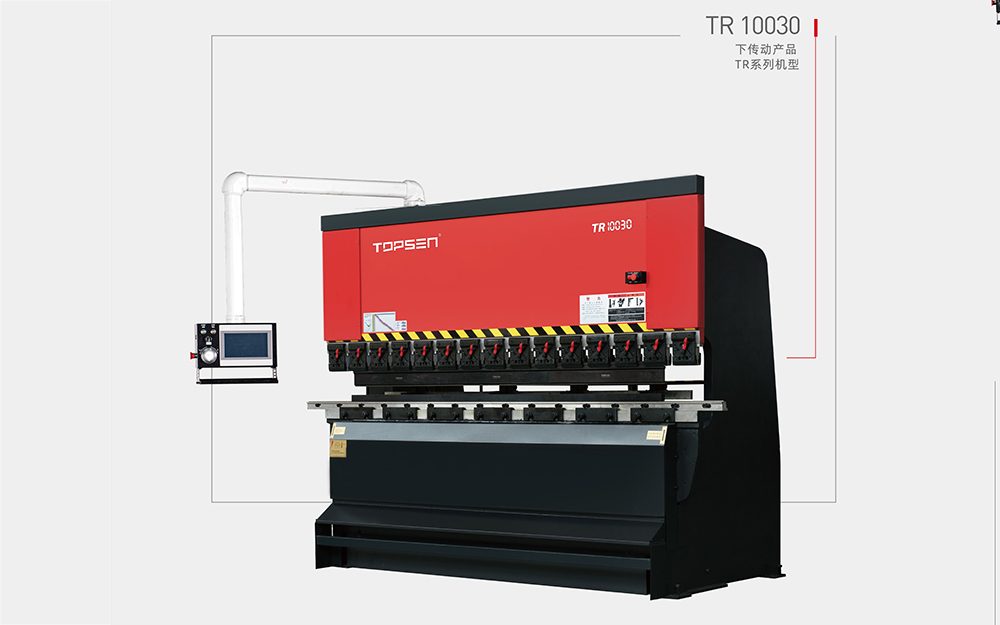
TR系列下传动数控折弯机
-
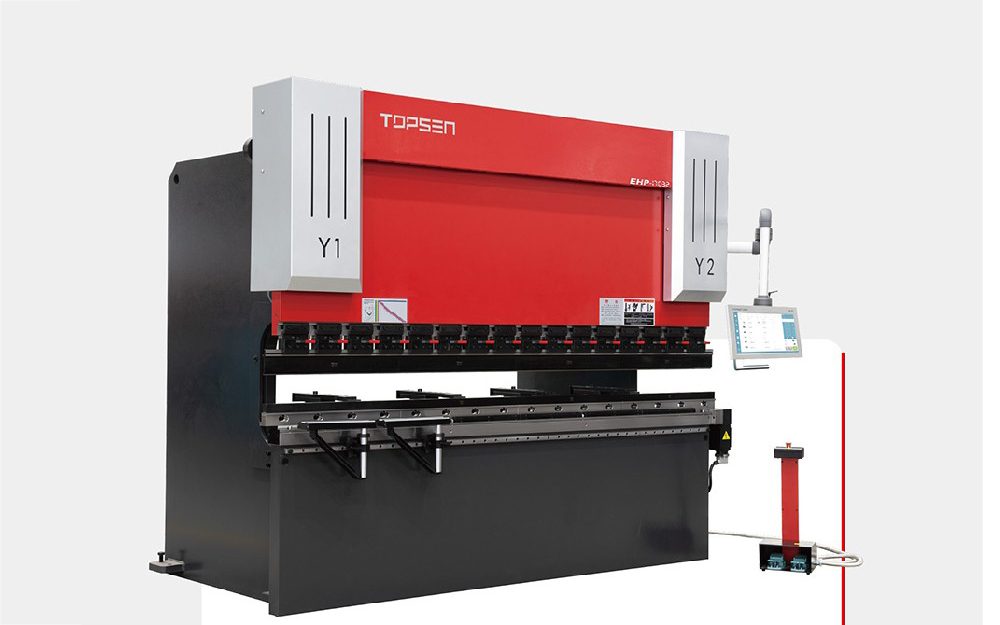
EHP系列电液伺服数控折弯机
-

标准上模选配
-
EHP系列电液伺服数控折弯机
-
TR系列下传动数控折弯机
-
TM系列下传动数控折弯机
-
ES系列全伺服数控折弯机
-
标准上模选配
常见问题 FAQ
Q不锈钢折弯件表面出现压痕划伤,主要原因有哪些?
压痕与划伤多来自模具贴合面状态与板料保护:下模V槽入口堆积金属屑或磨损起毛刺、上下模之间落入杂物、板材保护膜破损、··· 查看详情 >
Q数控折弯机液压油多久换一次,换油时要注意什么
常规按运行两千小时或一年更换一次,粉尘大、连续两班倒的车间应适当缩短。换油时同时更换吸油与回油滤芯,清理油箱底部··· 查看详情 >
Q折弯长工件时中间角度偏大、两端偏小是什么原因
这是挠度造成的,与回弹不是一回事。滑块和工作台在中部受压后产生下挠,长件中部的实际折弯角偏大,两端偏小。判断方法··· 查看详情 >
Q数控折弯机试折后角度总是差一点,应该怎么调整?
先确认模具与板材参数是否录准,再用同批次边角料试折,按实测角度与目标值的差值小幅调整补偿,每次只改一个参数并观察··· 查看详情 >
Q数控折弯机液压和伺服驱动哪种更适合长期连续加工?
两种驱动各有适用场景。液压驱动吨位覆盖宽,适合大吨位、连续重载加工,但待机与保压阶段存在能耗与油温问题。伺服驱动··· 查看详情 >
Q数控折弯机下模V型槽开口尺寸应该怎么选?
下模V型槽开口一般按板厚的六到八倍选取。开口偏小会使折弯吨位上升,槽肩容易留下压痕;开口偏大则内圆角变大、回弹更明··· 查看详情 >
关于我们
拓普森(常州)数控科技有限公司(原:常州拓普森数控机械有限公司),2012年始创于江苏省常州市武进高新区,于2017年金坛区招商迁至常州市金坛区金坛经济开发区,2019年获评高新技术企业,十余年来深耕数控折弯机领域,专注于精密数控折弯机的研发、生产、销售及软硬件一体化配套服务。公司融合国内外先进的制造理念与精密控制技术,以稳定可靠的产品品质与务实的技术服务,在行业内积累了良好口碑,坚持以产品与客户为中心,为用···详情 >
联系人:柳经理
手机:13376285151
销售部:0519-86267771
售后部:0519-86267772
邮箱:topsencnc@163.com
技术文章 TECH


