

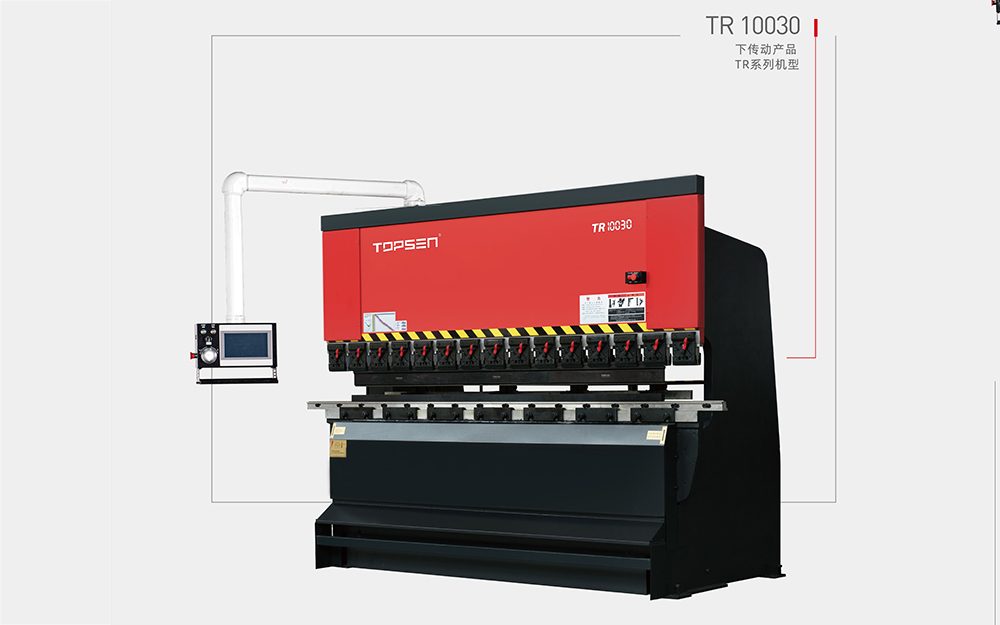
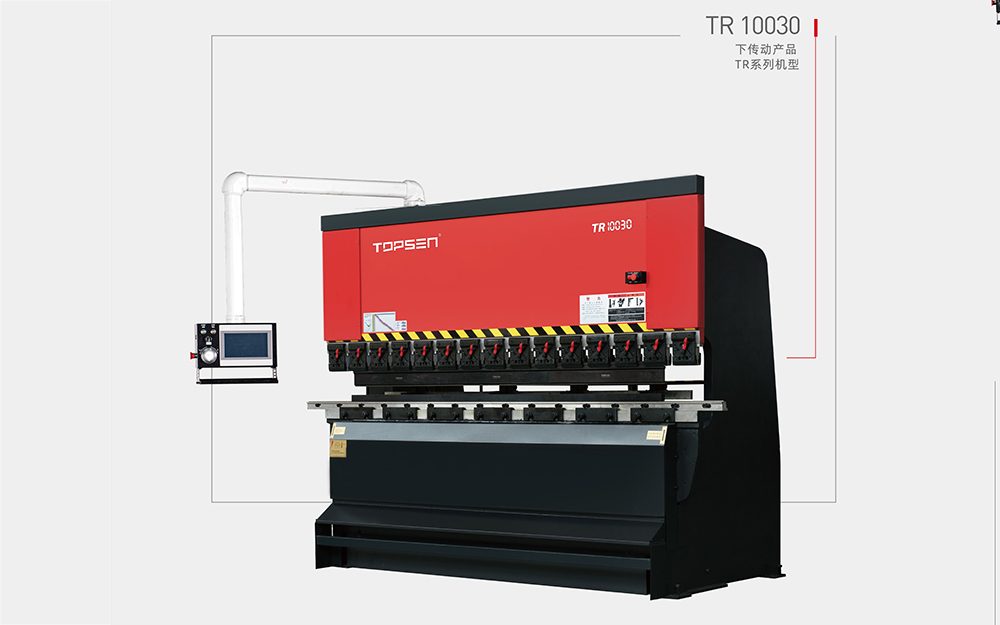
TR系列下传动数控折弯机
TR系列下传动数控折弯机
产品介绍
TR系列下传动数控折弯机采用下动式加压结构,工作时由下部向上施力,板材受力均匀,起压快、保压稳定,在中小型薄板的精密折弯加工中表现良好。
结构特点
- 下动式加压:滑块由下方驱动向上压制,工作台与机架受力分布合理,折弯角度一致性好。
- 起压与保压:起压过程无需等待转换时间,保压稳定,有利于提高加工效率。
- 精度表现:配合数控系统与后挡料定位,适合对折弯精度有一定要求的薄板件。
- 操作便捷:数控系统界面直观,常用参数可存储调用,减少重复调试时间。
技术参数
| 加压方式 | 下动式加压结构,由下部向上施力 |
|---|---|
| 机架结构 | 整体焊接机架,经时效处理,长期承重稳定 |
| 数控系统 | 支持角度编程与多工步自动运行,可存储常用加工程序 |
| 后挡料 | 可选配滚珠丝杆与伺服驱动,定位稳定 |
| 上模安装 | 快夹结构,更换模具方便 |
| 可加工材质 | 碳钢、不锈钢、铝板等常见钣金材料 |
| 吨位与工作台长度 | 按板材厚度与最大折弯长度需求选配 |
| 服务支持 | 提供选型建议、安装调试指导与售后维护 |
以上为常规配置说明。实际吨位、工作台长度、数控系统型号等可按加工需求选配,具体以双方确认的技术方案为准。
适用场景
适用于中小型薄板的精密折弯,如电子设备外壳、机箱面板、装饰件等加工场景。
常见问题
下传动结构与上传动结构有什么区别?
下传动(下动式加压)由滑块从下方驱动向上压制板材,工作台与机架受力分布较为合理,起压过程无需等待转换时间,保压稳定,适合中小型薄板的精密折弯加工。
TR系列适合加工多厚的板材?
该系列主要面向中小型薄板的精密折弯。具体可加工板厚需结合材质、折弯长度与模具槽口宽度综合确定,建议提供工件图纸或尺寸,由我司技术人员协助评估。
设备能否存储常用加工程序?
可以。数控系统支持常用折弯参数与程序的存储调用,切换产品时可快速调出,减少重复调试时间。
支持哪些模具配置?
可根据折弯角度与内圆角半径选配上模,并根据板厚匹配下模槽口宽度。我司提供多种标准模具选配方案,也可协助按图纸确定模具配置。
上一篇:-
下一篇:-
相关产品
相关新闻
- 数控折弯常见缺陷排查:开裂、压痕、尺寸偏差与扭曲的成因分析 [2026-11-02]
- 数控折弯机保养维护实务:日检、润滑、液压油与精度复检的周期化安排 [2026-10-27]
- 钣金折弯工艺编排:展开计算、折弯顺序与回弹挠度的区分处理 [2026-10-23]
- 数控折弯机系统操作要点:参数录入、补偿设置与试折修正的规范做法 [2026-10-20]
- 数控折弯机的液压驱动与伺服驱动:原理差异、能耗与维护要点 [2026-10-16]
- 数控折弯机模具怎么配:上下模型式、V型槽开口与日常点检 [2026-10-13]
- 数控折弯机选型指南:从板材参数到吨位测算 [2026-10-10]
- 如何选择数控折弯机数控系统 [2024-07-30]


